
物料需求規劃(Material Requirements Planning, MRP)是製造業管理的核心,旨在回答生產管理中最關鍵的三個問題:需要什麼物料?需要多少數量?以及何時需要到位?本文專為製造業從業者設計,系統化梳理 MRP 的運作架構與核心議題。透過本文,您將深入理解 MRP 的五大基本模組與運算邏輯;掌握傳統 MRP 在面對產能限制時的六大核心痛點,以及進階規劃與排程(APS)系統如何補足這些盲點以提升排程精準度;最後,我們將呈現從「僅有 MRP」、「導入 APS」到「AI 驅動智慧製造」的三階段數位轉型藍圖。閱讀本文能幫助您優化庫存週轉、大幅降低缺料與無效囤貨風險,避開因無效排程導致的交期延誤與營運內耗,為企業打造具備高韌性的生產管理體系。
ㄧ、MRP 的架構與運作機制
MRP 計算的核心與基礎資料
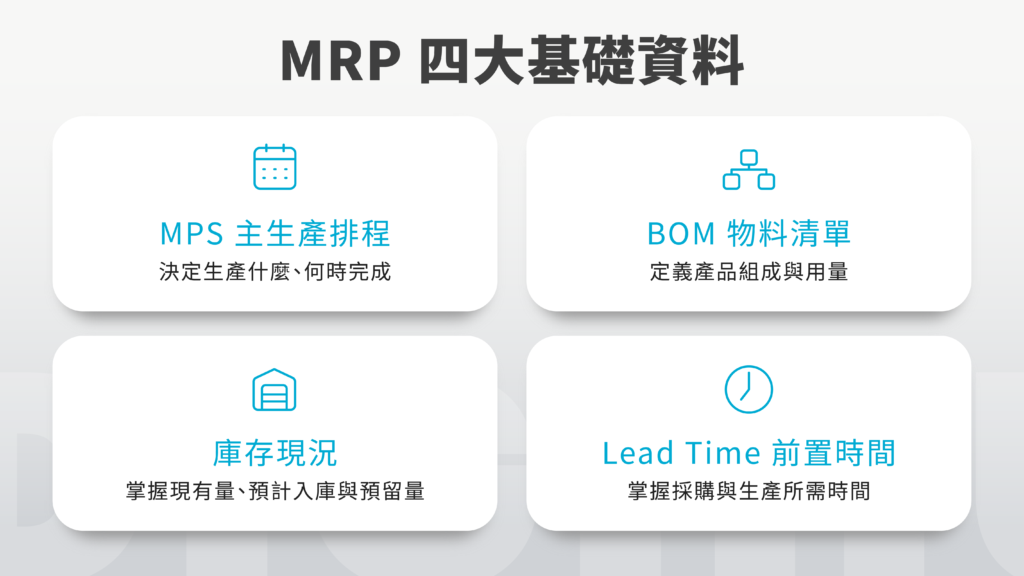
MRP 的準確度取決於四大基礎資料的品質與即時性。首先是主生產排程(MPS),它根據客戶訂單與市場預測,明確制定最終產品的生產數量與完成交期,是 MRP 運算的最上游引擎。其次是物料清單(BOM),詳細記載產品由上至下的多階層結構、零件用量、耗損率(Yield Rate)及替代料規範。第三是庫存現況數據,即時記錄現有庫存(On-hand)、在途採購量(On-order)以及已被其他工單預留的指派量(Allocated)。最後則是前置時間(Lead Time),涵蓋供應商採購交期、內部備料與生產加工時間。這四大資料彼此連動,共同構成 MRP 運算最關鍵的基礎輸入數據。
MRP 的邏輯與機制
MRP 的核心運算是透過邏輯推演,將成品需求轉化為各階層物料的投入時間與數量。計算起點為毛需求與淨需求推算(公式為:淨需求=毛需求-(現有庫存+預計入庫)+安全庫存)。得出淨需求後,系統會套用批量計算原則(Lot Sizing Rules),例如按需訂購(L4L)、固定批量(FOQ)或經濟訂購批量(EOQ),以優化訂購與生產成本。
接著,進行時間展開與推算(Time-phasing),採用倒推排程(Backward Scheduling),自成品交付日向後扣除加工與採購前置時間,精準定位下單與開工時點。最後,透過設定安全庫存與緩衝(Safety Stock),確保系統能滿足需求波動與供應鏈中斷風險。
MRP 的輸出與執行
經過邏輯計算後,MRP 會輸出可供執行的行動指示與管理報表。在採購規劃方面,系統自動生成採購建議單(PR)與採購訂單(PO),提示採購人員下單時機與追蹤交期。在生產規劃方面,MRP 產出製造工單(MO/Work Order)與領發料單(Kitting Sheet),作為車間開工與備料的依據。最關鍵的是變更與例外管理(Exception Reports),當市場需求變動、客戶取消訂單或供應商延遲交貨時,MRP 會主動發出警報,通知管理者執行急件拉貨(Expedite)、延後交付(De-expedite)或取消工單。這套機制確保生產與採購行動能動態回應外部變化,維持整體營運節奏。
庫存與資產控制
MRP 透過合理的物料規劃,企業能有效控制庫存週轉率(Inventory Turnover),減少庫存資金佔用並避免呆滯料(Obsolete Inventory)的產生,可以説是製造業控管營運資金與存貨資產的核心機制。為了確保 MRP 計算結果不失真,存貨準確率相當重要;企業必須建立倉庫管理制度,結合週期盤點(Cycle Counting)與儲位管理,確保帳實相符。此外,MRP 能幫助管理者鑑別高風險物料,例如獨家供應(Single Source)或長前置時間(Long Lead-time)料件,進而制定備援方案與安全庫存策略,降解供應鏈中斷對營運造成的衝擊。
資訊系統整合及數據管理
在製造業中,MRP 很少獨立運作,通常會整合企業資源規劃(ERP)系統之中,其成敗關鍵在於主資料管理(Master Data Governance),例如 BOM 準確率必須維持在 98% 以上、前置時間與工時參數需定期校正,否則將導致「Garbage In, Garbage Out」的系統失敗。然而,傳統 MRP 存在無法考量「有限產能」的先天局限,因此,企業多將 ERP、MRP 和 APS進行整合,將靜態的物料需求進一步結合動態的產能約束,達成物料與產能雙重最佳化的營運目標。
二、探討傳統 MRP 痛點與解決方法
有限產能與物料約束
傳統 MRP 建立在「無限產能」的假設之上,進行物料需求展開時,僅單純根據前置時間倒推開工與到貨日期,忽視了工廠設備、人力與工序的實際負荷。這導致系統推算出的物料到貨時間雖然在「理論」上完美,但實務上機器設備早已超載,物料按時到廠後只能堆積在現場無法加工,造成嚴重的現場擁塞與資金積壓。
根據我們的觀察,傳統 MRP 的設計初衷為「物料導向」,計算架構缺乏對機台產能、工時限制與多重限制條件(Constraints)的聯立方程式求解能力,將產能與物料切割為兩個獨立事件。製造業需要解決「交期承諾失真」與「資源瓶頸」問題。若無法同步確認產能與物料,業務端開出的交期往往無法實現,導致客戶信任度下降與罰款風險。
APS 導入「有限產能排程(Finite Capacity Scheduling)」機制,同時將物料可用性與設備、人力、模具等產能限制納入模型。APS 透過「同步可承諾(Capable-to-Promise, CTP)」功能,在接到訂單時,同步校驗物料與瓶頸設備的動態負荷,產出真正具備可執行性的生產與採購時間表,解決「料到人沒空、人空料沒到」的失衡現象。
物料與資源調度
傳統 MRP 採用靜態的物料分配邏輯,按預定工單順序鎖定庫存,缺乏動態調整能力。當發生物料短缺、不良率過高或急單插單時,MRP 無法自動判斷並將有限的物料優先分配給最緊急或最高價值的工單。這時,往往需要生管與倉管人員人工比對 Excel,耗時且容易發生爭搶物料或發料失誤。
根據我們的觀察,傳統 MRP 的物料分配採用「先到先分配」或簡單的單階對應,缺乏全域動態優化演算(Global Optimization),無法根據訂單優先級、合約罰則或齊套狀況進行即時的動態重新撥備(Re-allocation)。從管理層來看,關注的是「齊套率(Kitting Ratio)」與「訂單優先級貫徹」。欠料開工(Partial Assembly)會導致大量半成品停留在產線上,大幅增加停工待料的成本。
APS 具備「動態齊套分析」與「智慧撥備 ENGINE」。當發生物料短缺或插單時,APS 能自動分析所有在製工單的齊套率,將料件優先指派給能 100% 齊套且優先級最高的工單。同時,針對緊急變更,APS 能一鍵進行動態物料重分配(Dynamic Re-allocation),提升物流調度效率並降低半成品停滯。
WIP 與安全庫存的優化
為應對生產過程中的不確定性,管理人員習慣在傳統 MRP 的前置時間與庫存參數中「灌水」,疊加額外的安全庫存與排隊時間(Queue Time)。這種做法導致工廠內部累積非常多的WIP 與高企的庫存水位,大幅拉長製造週期時間(Manufacturing Lead Time),降低了企業的資金週轉率。
根據調查,MRP 缺乏對生產現場工序級(Operation-level)排程的精準控制,無法精確預測物料在工序間的等待時間,因此管理者只能透過增加安全庫存與前置時間緩衝(Buffer Padding)來進行應對。
我們認為關鍵在於如何在「高訂單達交率(OTD)」與「低庫存資產」之間取得平衡。過高的 WIP 掩蓋了現場的生產問題,降低了供應鏈對市場變化的敏捷度。透過 APS 的工序排程與甘特圖視覺化,實現工序間的接軌與批量切割(Lot Splitting)。透過減少物料在機台旁的排隊等待時間,APS 能夠直接縮短製造前置時間(M-Lead Time),進而大幅降低現場 WIP。此外,APS 支持動態安全庫存演算法,根據供應鏈波動實時調整緩衝,實現「低庫存、高週轉」的生產目標。
變更管理與情境模擬
面對製造業頻繁的急單插單、客戶改單、設備故障或供應商延遲交貨,傳統 MRP 反應相對遲鈍。由於 MRP 運算多採夜間批次執行(Batch Run),重新計算耗時巨大,生管人員在白天無法即時評估變更帶來的連鎖影響,只能憑經驗硬塞工單,導致生產線混亂。
你會發現,傳統 MRP 的資料庫架構與記憶體運算效能無法支持高頻率的實時重算,且缺乏多情境平行模擬(Scenario Simulation)演算法,無法在不影響正線資料的情況下進行實驗。這也讓企業面臨「變更應變成本」與「決策盲目性」的挑戰。每一次未經評估的插單或改單,都可能引發其他數十張訂單的連鎖延誤,損害整體客戶滿意度。APS 採用記憶體內運算技術(In-Memory Computing),具備「情境模擬(What-If Analysis)」能力。生管人員可在數分鐘內建立多個模擬情境(例如. 插單 A 案和延後 B 案),系統會立即呈現每種方案對整體交期、物料缺口及成本的影響。管理者可據此做出數據驅動的最佳決策,並一鍵套用至實體排程,實現高度敏捷的動態應變能力。
模具、治具與輔料的物料聯動
傳統 MRP 的物料清單(BOM)設計僅關注組成產品的「主物料(Direct Materials)」,忽視了生產加工過程中不可或缺的模具、專用治具、刀具及輔助耗材。這種設計漏洞經常導致現場出現「主物料已到位,但模具正在維修或治具數量不足」的情況,造成產線停擺。
這是因為 MRP 只有具備單一維度的物料展開邏輯,無法將物料與生產工具(Resource Tools)進行多維度的綁定與時間同步規劃。但智慧製造強調的是全要素協同,任何一項資源(料、模、治、人)的缺失都會造成整體生產瓶頸。
透過引入 APS 的「資源物料清單(Resource BOM / Bill of Resources)」概念,將主物料、模具壽命、治具數量、工人的特殊技能證照等限制條件統一納入排程演算法中。APS 在進行物料規劃時,會自動檢查相應模具的可用狀態與維護週期,確保「料到、模到、機器到位」的三合一同步,杜絕因輔具缺件導致的無效停工。
主資料治理與參數精度
傳統 MRP 對主資料(Master Data)的要求較低,參數往往設定得較為粗糙(例如. 生產前置時間統一設為 3 天、換線時間忽略不計)。在靜態環境下尚可運作,但在高度動態的生產環境中,這種粗放的參數設定會導致系統推算結果與現場實況脫節,使 MRP 失去指導價值。
這是因為傳統系統缺乏對現場真實數據的實時回饋機制,無法根據動態生產環境自我校正,導致主資料維護依賴人工經驗,隨時間推移而嚴重失真。若主資料準確率不足,再強大的管理邏輯,數據品質與營運執行力之間仍會有落差。
透過 APS 對主資料的提出了更高的要求(例如. 工序級標準工時、矩陣式換模換線時間 Setup Time),並透過與製造執行系統(MES)及倉庫管理系統(WMS)的整合,實時數據回饋與閉環修正。APS 能自動比對標準參數與實際執行差距,協助企業建立主資料治理機制,提升整體系統的信任度與決策品質。
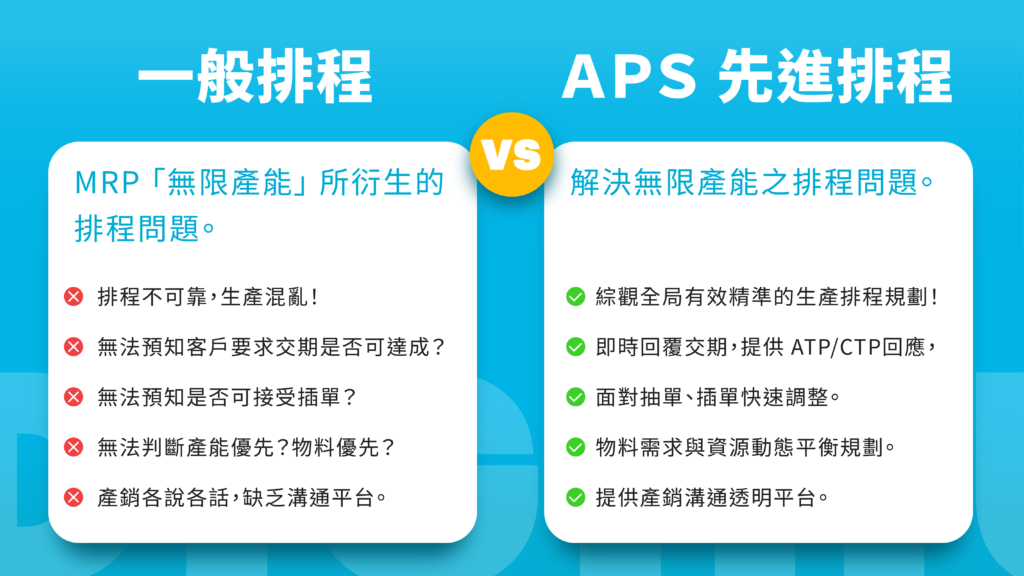
總結而言,MRP 與 APS 可以說是智慧製造架構下高度互補的協同夥伴。MRP 負責「大方向與物料」的宏觀規劃,它站在供應鏈與 Enterprise 視角,根據銷售預測與訂單,進行跨階層的 BOM 展開、長期採購計畫制定、外協件需求計算以及庫存總量控制,為企業劃定出資源需求的邊界與總體框架。
相對地,APS 則專注於「微調度與產能」的微觀執行,接續 MRP 的物料需求,深入車間現場,同時考量機台負荷、工序先後順序、模具治具限制與人員班別,進行精細至分鐘級別的作業排程與動態重新排程。MRP 確保「買對料、備對料」,APS 則確保「排對順序、用對機台」。兩者透過「MRP 算需求、APS 算排程」的雙引擎閉環架構,既保證了供應鏈物料流的穩定,又實現了車間生產流的高效運轉,是製造業實現精實生產與敏捷應變的核心。
三、製造商數位轉型的三階段藍圖
僅有 MRP 的製造商
本階段的核心目標是建立 100% 可信的營運數據基底,並解決粗放管理帶來的物料浪費。 製造商必須建立此目標,是因為如果缺少精準的 BOM、真實的庫存數據與明確的採購前置時間,企業將永遠陷入「天天追料卻天天停工、庫存滿載卻依然缺料」的惡性循環。
許多企業會嘗試跳過此目標,進而追求更多高階系統或 AI,將面臨「Garbage In, Garbage Out」的風險,導致資訊系統不如預期。此外,扎實的主資料管理與靜態庫存控制,是下一階段導入 APS 有限產能排程時不可或缺的數據支撐,決定了未來數位轉型能否成功。
我們建議具體實施項目:
- 主資料與參數治理: 推動 BOM 準確率清查(目標 98%+),定期修正採購與生產 Lead Time,淘汰灌水參數。
- 產能與物料約束: 導入粗克產能規劃(RCCP),生管手動比對 MRP 建議與瓶頸設備總時數,避免過度接單。
- 齊套發料控制: 實施 100% 齊套備料機制,倉庫未齊套前嚴禁發料至產線,降低現場 WIP。
- 例外訊息管理: 建立每日 MRP Exception Report 檢核流程,專人處理延遲、拉貨與取消指令。
已經有 APS 的製造商
本階段的核心目標是實現物料與產能的動態雙重約束,達到準確交付與敏捷應變。 製造商需要建立此目標,是因為在多品種、小批量的市場趨勢下,僅靠 MRP 的無限產能假設已無法應對頻繁的插單與現場變更;若不推動 APS 協同,企業將面臨生產現場塞車、訂單達交率下滑及高急件運輸成本。
根據顧問實際運行的狀況,若製造商跳過此目標,將無法消化複雜的現場動態限制,導致生管排程與現場執行脫節。此階段建立的「動態排程模型」與「實時閉環數據機制」,為下一階段導入 AI 自主決策與數位雙生提供了最佳的演算法訓練環境與架構基礎。
我們建議具體實施項目:
- CTP 承諾與雙重約束: 串聯 ERP、MRP 與 APS,業務接單時即時運算 CTP,確保開出的交期 100% 具備產能與物料支撐。
- 廣義資源聯動: 將模具、治具及人員證照納入 APS Resource BOM,實現「料、模、機、人」四合一同步排程。
- What-If 情境模擬: 運用 APS 進行動態插單與設備故障模擬,以數據評估多套方案的成本與 OTDR 影響。
- 智慧齊套與動態撥備: 系統根據訂單優先級自動重新分配庫存與 WIP,實現優先生產高價值訂單。
AI 趨勢下的智慧製造
本階段的核心目標是利用 AI 演算法,建構具備預測能力與自主修復(Self-Healing)能力的智慧製造體系。 製造商需要建立此目標,是因為全球供應鏈波動相對頻繁,傳統基於歷史規則的系統無法應對黑天鵝事件與非線性的動態變化;推動 AI 能協助企業轉型為「主動預測」,提高資產利用率與供應鏈韌性。未來,企業將在反應速度、營運成本與客製化服務能力上被同業拉開代差,喪失市場競爭力。此目標的實現標誌著企業正式邁入工業 4.0 的頂峰,達成永續經營與高獲利能力。
我們建議具體實施項目:
- AI 動態前置時間與預測: 運用機器學習模型分析歷史交貨數據,預測供應商波動,動態優化 Safety Stock 與 Lead Time。
- 數位雙生與自主重排程: 結合 IoT 與 AI 數位雙生,當現場發生異常時,AI 即時自動完成全廠連鎖反應計算並自主優化重排。
- 生成式 AI Copilot: 導入供應鏈 GenAI 助理,自動解讀異常警報、起草供應商協調郵件,並提供替代料尋源建議。
- 認知型數據自癒: 導入 AI 異常偵測機制,自動校正 BOM 邏輯錯誤與工時偏差,持續維護高品質主資料。
四、鼎華 APS 為你實現 AI 製造
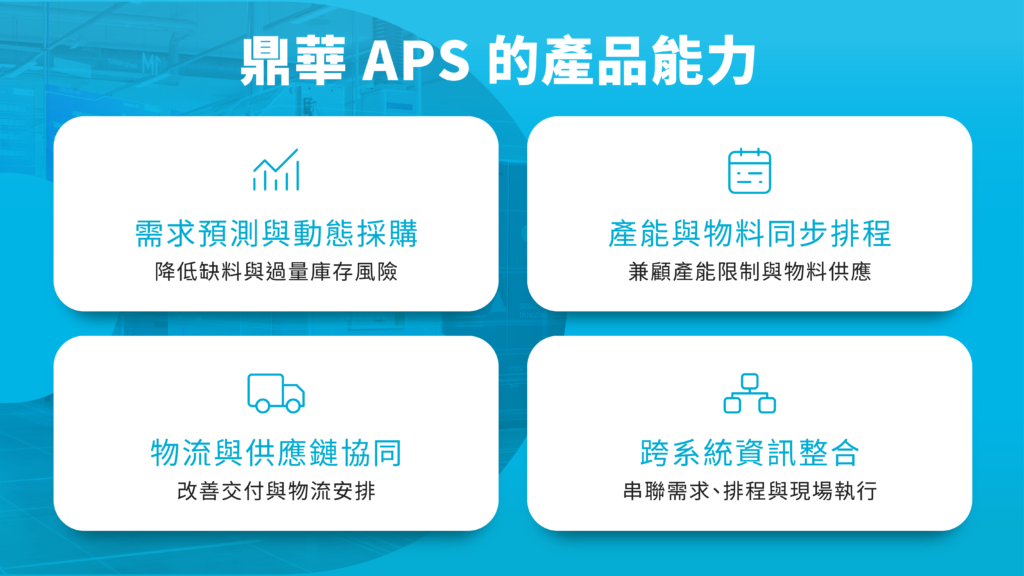
對應到前面所談論的物料與產能管理核心議題,鼎華 APS 系統主要能實現以下關鍵能力:
- 精準預測需求與動態採購:透過需求預測模組結合歷史數據與市場資訊,避免物料短缺或庫存過量(解決庫存與資產控制、物料需求規劃議題)。
- 產能與物料的同步最佳化排程:生產規劃模組與 MRP 模組緊密相連,計算「需要什麼料」的同時,還會考量企業的生產能力、設備狀況、人力分配與物料供應狀況,制定出最優化的生產排程與採購計劃(解決有限產能與物料約束、模具治具聯動議題)。
- 提升物流與供應鏈執行效率:透過物流規劃模組規劃最佳運輸路線與時間,確保產品與物料在對的時間點準確交付,提高訂單達交率(OTD)與客戶滿意度。
- 全盤可視化與資源整合:提供企業一個全面性的視野,把從原料採購、生產製造到物流運輸的整個供應鏈串聯起來,消除各部門資訊落差(解決變更管理與主資料治理議題)。
選擇鼎華智能的 APS 為你提高物料需求規劃,我們主要核心優勢:
- 深耕台灣智慧製造與在地化貼合度高:鼎華智能是台灣知名的智慧製造系統領導品牌(涵蓋 sAPS 智能排程、sMES 智慧車間等),非常熟悉台灣離散製造、電子組裝、機械零組件、半導體等在地產業的獨特痛點(例如:頻繁的急單插單、多品種小批量生態),系統的在地化服務與行業範本更切中台廠需求。
- 「產-銷-物」高度閉環整合能力:鼎華的方案不只是單純的獨立排程軟體,它強調從頂層的需求預測、MRP 物料需求規劃、APS 生產規劃,到車間執行的串聯。選擇他們可以避免「系統與系統之間斷鏈、資料無法打通」的老舊痛點。
- 能直接落地「產能與物料雙重約束」的實戰經驗:我們特別強調,鼎華 APS 能夠克服「如何短時間內做出準確決策、如何應對不確定市場變化」的實務挑戰。對於正面臨設備瓶頸、換線頻繁、交期壓力大的製造商來說,鼎華的演算法與顧問團隊能協助企業將理論(例如. 有限產能排程)轉化為車間可執行的生產力。
透過這篇文章,我們可以理解,物料需求透過 MRP 計算仍有許多不足之處,這些單點的不足都可能形成企業的風險,我們若搭配 APS 應用,形成雙引擎閉環架構,企業就能將宏觀的物料需求與微觀的產能限制完美結合,有效解決傳統排程中常見的現場擁塞、交期失真、WIP 過高及變更反應遲鈍等痛點。同時,我們根據您現有的狀態,點出數位轉型三個階段,若搭配鼎華智能 APS 的在地化實戰優勢,指引您前進,就能逐步實現精實生產、動態應變與高效營運的智慧製造目標。
